


Jos olet kierteittämässä 9/16-kierrettä, ensimmäinen tarvitsemasi määritys on 9/16-kierreporan koko. 16/9-12 UNC-karkeakierteellä vakiokierrepora on 31/64 tuumaa (0,4844 tuumaa) ja 16.9.-18.09. UNF-hienokierrettä varten tavallinen kierrepora on 33/64 tuumaa (0,5156 tuumaa). Näissä luvuissa oletetaan, että kierresyvyys on noin 75 prosenttia koko kierremuodosta, mikä on käytäntö, jota useimmat kierrevalmistajat, konepajat ja suunnittelukäsikirjat käyttävät. Toisen poran valitseminen muuttaa kiinnityssyvyyttä, hanan vääntömomenttia ja valmiin kierteen kantamaa kuormaa, joten tätä mittaa tulee käsitellä suunnittelupäätöksenä eikä jälkikäteen.
Alla olevissa osioissa selitämme, miten 9/16-kierreporan koko on johdettu, kuinka se muuttuu, kun kierrätät alumiinia, seosterästä, ruostumatonta terästä, valurautaa tai muovia, ja kuinka valita UNC- tai UNF-sarjan välillä tiettyyn sovellukseen. Käsittelemme myös yleisimmät virheet, mukaan lukien sekaannukset 9/16- ja M14-metristen kierteiden välillä, sekä käytännölliset korjausmenetelmät, jotka ovat käytettävissä, kun 9/16-kierrenauhat. Jos olet insinööri, ostoammattilainen tai huoltoasiantuntija, joka vertailee eri toimittajien hanat, kierresisäkkeet ja asennustyökalut, tässä olevat tiedot auttavat sinua tekemään luotettavamman määrityksen ensimmäistä kertaa, joka kerta.
Miksi 9/16 tapinporan koko säätelee kierteen lujuutta ja työkalun käyttöikää
Hana katkaisee sisäkierteet poistamalla materiaalia poratun reiän seinistä. Tämän reiän halkaisija määrittää, kuinka paljon metallia jää reiän ja kierteen nimellishalkaisijan väliin ja siten kuinka syvä kierremuoto tulee olemaan. Jos pora on suositeltua arvoa pienempi, hanan on leikattava enemmän materiaalia, mikä lisää leikkausmomenttia, lisää lämpöä ja vaikeuttaa lastunpoistoa. Karkeassa kierteessä, kuten 9/16-12, nousu on suhteellisen suuri, joten pienellä poran halkaisijan virheellä on mitattavissa oleva vaikutus leikkauskuormaan.
75 prosentin kierteen syvyyden standardi on kompromissi. Testaus on johdonmukaisesti osoittanut, että 75-prosenttinen sisäkierre kantaa lähes yhtä paljon kuormaa kuin 100-prosenttinen kierre, tyypillisesti 90-95 prosenttia kuorintalujuudesta, mutta vaatii huomattavasti vähemmän kierteitysmomenttia. Täydellistä 100-prosenttista kierrettä käytetään harvoin tuotannossa, koska se vaatii poikkeuksellisen tarkan reiän ja luo suuria leikkausvoimia, jotka voivat katkaista kierteet, etenkin halkaisijoilla, joissa kierre on jo käytössä lähellä rajaansa. Ylläpitokierteityksissä, joissa työkappale voidaan pitää paikoillaan ja kohdistus ei aina ole täydellinen, 75 prosentin käytäntö tarjoaa myös pienen marginaalin poran ylimitalle.
Kun pora on liian pieni, oireet ovat ennakoitavissa: hana kiristyy edetessään, lastut pakkaavat ja urat tukkeutuvat. Ruostumattomassa teräksessä karkaistu pinta voi nopeasti pilata hanan. Kun pora on liian suuri, kierre tulee matalaksi ja irrotusmomentti laskee, mikä voi mahdollistaa kiinnittimen vetäytymisen ulos tai vuotaa nestejärjestelmään. Koska ero toimivan kierteen ja epäonnistuneen kierteen välillä on usein vain muutama tuhannesosa tuumaa, liikkeiden ei pitäisi yrittää improvisoida porakokoa 9/16 kierteille tarkistamatta luotettavaa kaaviota.
9/16 Napaporan kokotaulukko: UNC, UNF ja metriset ekvivalentit
Alla olevassa taulukossa luetellaan suositellut 9/16-kierrekoot kahdelle imperial-kierresarjalle, joita tavataan yleisimmin auto-, ilmailu- ja yleiskoneissa, sekä lähimmät metriset vastineet. Brittiläiset arvot on otettu tavallisista kierreporakaavioista, joissa oletetaan 75 prosentin kierresyvyyttä. Mittarivit ovat mukana, koska M14 on lähin standardikoko 9/16 tuumaa, ja 9/16 reikää käytetään joskus M14:n korvikkeena tai päinvastoin prototyyppitöissä, vaikka kierteet eivät ole keskenään vaihdettavissa.
| Langan nimitys | Pitch tai TPI | Suositeltu porakone | Desimaalituumaa | Metrinen ekvivalentti |
|---|---|---|---|---|
| 9/16-12 UNC | 12 TPI | 31/64 tuumaa | 0.4844 | 12,3 mm |
| 9/16-18 UNF | 18 TPI | 33/64 tuumaa | 0.5156 | 13,1 mm |
| M14 x 2,0 | 2,0 mm | 12,2 mm | 0.4803 | 12,2 mm |
| M14 x 1,5 | 1,5 mm | 12,7 mm | 0.4999 | 12,7 mm |
| M14 x 1,25 | 1,25 mm | 12,8 mm | 0.5039 | 12,8 mm |
Ennen kuin valitset poran, vertaa lankasarjaa huolellisesti. 9/16-12 UNC-hana vaatii 31/64 tuuman reiän, kun taas 9/16-18 UNF-hana vaatii 33/64 tuuman reiän, eivätkä kaksi poraa ole keskenään vaihdettavissa. Alla oleva kaavio esittää nämä arvot perspektiivissä näyttämällä poran halkaisijan prosentteina kierteen nimellishalkaisijasta.
Paras tapa ymmärtää nämä luvut on verrata niitä visuaalisesti suhteina absoluuttisten halkaisijoiden sijaan. Seuraava vaakasuuntainen pylväskaavio esittää porauksen halkaisijan prosentteina kierteen nimellishalkaisijasta yllä olevan taulukon viidelle kierteelle. Sen ansiosta ero karkean ja hienon sarjan välillä on helppo nähdä yhdellä silmäyksellä.
Tämä prosenttinäkymä on hyödyllisempi kuin raa'at desimaaliarvot, kun arvioit hieman eri nimelliskokoisia säikeitä. Se auttaa myös, kun arvioit koetinporauksen epästandardille nousulle. Huomaa, että karkeat langat ryhmittyvät lähes 86–87 prosenttiin, kun taas hienojen langan osuus nousee noin 91 prosenttiin.
Prosentit vahvistavat kuvion, joka koskee koko kierreporakaaviota. 9/16-12 UNC-pora 31/64 tuumalla vastaa 86,1 prosenttia 0,5625 tuuman nimellishalkaisijasta, mikä jättää materiaalia syvälle mutta tukevalle kierteelle. Hieno 9/16-18 UNF-pora 33/64 tuumalla vastaa 91,7 prosenttia samasta nimellishalkaisijasta, joten reikä on näkyvästi suurempi ja kierteen muoto matalampi. Suurempi reikä hienojakoisuutta varten tarkoittaa, että hana poistaa vähemmän materiaalia ja kohtaa vähemmän vääntömomenttia, mikä suojaa hanaa kovemmissa materiaaleissa. Metrinen M14 x 2,0 -kierre, joka on lähinnä standardikokoa 9/16, käyttää 12,2 mm:n poraa, mikä vastaa noin 87,1 prosenttia sen 14 mm:n halkaisijasta. M14 x 1,5 -hienoversio vaatii 12,7 mm:n poran eli 90,7 prosenttia, mikä vastaa tarkasti keisarillisen hienon kierteen käyttäytymistä. M14 x 1,25 -variantti on 1,5:n ja muiden hienojen sävelkorkeuksien välillä 91,4 prosenttia, mikä heijastaa pienempää sävelkorkeutta. Kaikkialla alalla karkeat langat ovat yleensä 86–88 prosentin alueella, kun taas hienot langat pysyvät lähellä 91 prosenttia. Tämä suhde selittää, miksi et voi käyttää yhtä poraa kaikille 9/16-koon kierteille. Jos pora on liian pieni, hana ylikuormittuu ja rikkoutuu, erityisesti ruostumattomassa teräksessä. Jos pora on liian suuri, kierremuoto on liian matala ja voi irrota työkuormituksen alaisena. Prosenttisuhteen ymmärtäminen antaa sinun myös arvioida kohtuullisen porauskoon epätavallisille nousuille, joita ei ole tulostettu vakiokaavioon. Hankintaryhmille tämä vertailu vahvistaa, miksi hanat ja porat tulisi ostaa yhteensovitettuna järjestelmänä suunnittelutoimittajalta mieluummin kuin erillisinä työkaluina.
Kuinka laskea 9/16 tapin poran koko
Nopein kaava kierreporan koon arvioimiseksi on vähentää nousu nimellishalkaisijasta. Imperialin kierteillä nousu on käänteisluku kierteiden lukumäärästä tuumaa kohti, joten kaavasta tulee poran halkaisija = päähalkaisija - (1 / TPI). Tämä laskelma antaa teoreettisen arvon, joka vastaa noin 75 prosentin kierteen tarttumista yleisimmille kierremuodoille, ja tulos pyöristetään sitten ylöspäin lähimpään vakioporan kokoon.
9/16-12 UNC-kierteelle, joka esiintyy monissa vanhemmissa piirustuksissa nimellä 9/16-12 NC, nimellishalkaisija on 0,5625 tuumaa ja nousu on 1/12 tuumaa tai 0,0833 tuumaa. Jakovälin vähentäminen antaa 0,4792 tuumaa, ja lähin tavallinen murtopora on 31/64 tuumaa, joka on 0,4844 tuumaa. Tämä on arvo, joka näkyy jokaisessa luotettavassa 9/16-kierrekaaviossa. Jos lasket tämän itse, huomaat, että tulos on 15/32 tuuman (0,4688 tuuman) ja 31/64 tuuman (0,4844 tuuman) poran välissä, ja kaavion arvo valitsee lähimmän.
9/16-18 UNF-kierteellä nousu on 1/18 tuumaa tai 0,0556 tuumaa. Kaava antaa 0,5625 - 0,0556 = 0,5069 tuumaa. Lähin vakiopora on 33/64 tuumaa, jonka mitat ovat 0,5156 tuumaa, ja tätä arvoa käytetään alalla 9/16-18 kierteityksissä. On syytä huomata, että laskettu arvo on 1/2 tuuman ja 33/64 tuuman välillä, ja eri kaaviojulkaisijat valitsevat sisäisen testauksensa ja sitoutumisen syvyyden perusteella.
Metrisäikeille pätee sama logiikka. M14 x 2,0 -kierteen päähalkaisija on 14 mm ja jakoväli 2,0 mm, joten yksinkertainen kaava antaa 12,0 mm, kun taas standardikaavioissa suositeltu pora on 12,2 mm. Hieman suurempi arvo selittää kierteen muodon geometrisen korkeuden ja tavan, jolla terävä poran kärki todella leikkaa poratussa reiässä.
75 prosentin sitoutumisarvoa voidaan säätää, kun työskentelet kovien materiaalien tai ohuiden seinien kanssa. Alla oleva taulukko näyttää, kuinka kohdekytkentä muuttaa suositeltua poraa 9/16-12 UNC-kierteelle. Vaikeissa materiaaleissa, kuten ruostumaton teräs tai karkaistu seosteräs, kytkennän vähentäminen noin 65 prosenttiin alentaa kierteitysmomenttia ja vähentää tapin katkeamisen riskiä, mutta jättää silti riittävästi kierrekosketusaluetta useimpia staattisia kuormia varten.
| Tavoite sitoutuminen | Laskettu poran halkaisija | Lähin vakioporakone | Todellinen sitoutuminen |
|---|---|---|---|
| 75 % (vakio) | 0,4858 tuumaa | 31/64 tuumaa (0.4844 in) | 76 % |
| 65% (kova materiaali) | 0,4961 tuumaa | 1/2 tuumaa (0,5000 tuumaa) | 61 % |
| 60% (ohut seinä) | 0,5012 tuumaa | 1/2 tuumaa (0,5000 tuumaa) | 61 % |
Huomaa, että tavallinen 31/64 tuuman pora on jo hyvin lähellä 75 prosentin sitoutumistavoitetta. Kun lasket 65 prosenttiin, käytännöllinen tulos on 1/2 tuuman pora, joka alentaa kierteen syvyyttä noin 61 prosenttiin. Tämä on yleinen käytäntö ruostumattoman teräksen kierteittämisessä, jossa pienempi leikkauskuorma enemmän kuin kompensoi hieman heikomman kierteen lujuuden. Tarkista aina loppuasiakkaasi sitoutumisvaatimus ennen kuin poikkeat taulukon vakioarvosta, erityisesti paineen sisältävien liitosten osalta.
9/16-12 UNC vs. 9/16-18 UNF: Mikä lanka sinun tulisi määrittää?
Halkaisija 9/16 on saatavana sekä karkeana että hienona sarjana, ja valinta vaikuttaa poran kokoon, kierretyyppiin ja liitoksen suorituskykyyn. Karkeilla kierteillä on suurempi nousu, mikä luo syvemmän kierteen muodon tietyllä seinämän paksuudella ja on anteeksiantavampi sovelluksissa, joissa on huono voitelu. Hienoilla kierteillä on pienempi nousu, mikä antaa hieman suuremman pienemmän halkaisijan, paremman tärinän löystymisen kestävyyden ja hienomman säätökyvyn.
9/16-12 UNC karkea sarja
| 9/16-18 UNF hieno sarja
|
Käytännössä karkea 9/16-12 kierre on edullinen, kun liitosta puretaan usein, kun materiaali on suhteellisen pehmeää tai kun reikä on sokea ja lastujen poisto on vaikeaa. Hieno 9/16-18 kierre on suositeltava sovelluksissa, joissa on voimakasta tärinää, ohutseinäisiä koteloita tai joissa vaaditaan tarkkaa esijännityksen säätöä. Hienot kierteet helpottavat myös karkaistujen materiaalien taputtamista, koska pienempi nousu vähentää leikkausvoimaa kierrosta kohden.
Yksi tärkeä vivahde on, että hienolla kierteellä on suurempi pieni halkaisija, mikä tarkoittaa, että kierrereiän poikkileikkaus on suurempi ja jännityspitoisuus pienempi. Tästä syystä monet 9/16-portilla varustetut hydraulikomponentit käyttävät -18 UNF-sarjaa karkeiden kierteiden sijaan. Kompromissi on, että hienot kierteet vaurioituvat helpommin käsittelyn ja poikkikierteityksen aikana, joten käyttäjien on oltava varovaisempia hanan tai pultin käynnistämisessä.
Missä 9/16 säikeet näkyvät todellisissa suunnittelusovelluksissa
Kierrekoko 9/16 on yleinen autoteollisuudessa. Henkilöautoissa ja hyötyajoneuvoissa 9/16-18 UNF-kierteet näkyvät jarrusatulan kiinnityspulteissa, raidetangon päissä, voimansiirron venttiilin rungoissa ja öljynjäähdytyslinjoissa, joissa hieno jako tarjoaa tärinänkestävyyden ja kompaktin muodon. 9/16-12 UNC-kierre on yleisempi moottorin kiinnikkeissä, jousituslenkkeissä ja raskaan kaluston kiinnikkeissä, joissa karkeat kierteet kestävät paremmin käyttöolosuhteissa, joissa on likaa tai ajoittaista kuormitusta.
Ilmailualalla 9/16-18 UNF-sarja on usein määritelty rakenteellisiin kiinnikkeisiin ja hydrauliliittimiin, jotka on valmistettu AN-, MS- tai SAE-standardien mukaisesti. Lentokoneiden komponentit valmistetaan usein alumiiniseoksesta, jossa hieno kierre tarttuu hyvin ja suurempi pieni halkaisija edistää väsymiskykyä. Kaikki päätökset 9/16 kierreporakoosta tällä alalla ovat teknisten standardien ja korjauskäsikirjojen alaisia, joten kaavion arvoa ei saa koskaan muuttaa ilman suunnitteluviranomaisen hyväksyntää.
Hydraulijärjestelmät ovat 9/16-18 UNF-kierteiden suuri käyttäjä. SAE:n suorakierteinen O-renkaan ulkoneman portti, jota käytetään monissa venttiileissä, jakotuissa ja pumpuissa -6-koon liittimessä, on koneistettu 9/16-18 UNF-kierteellä. Kun portti irtoaa huollon aikana, korjauskustannukset ovat korkeat, koska jakotukki voi palvella useita piirejä ja vaihto on kallista. Tästä syystä monet huoltotiimit pitävät 9/16-koon lankakierresarjaa käsillä.
Rautateiden liikkuva kalusto ja yleiskoneet luottavat 9/16-12 UNC:hen vähemmän kriittisten rakenneliitosten, kiinnityslevyjen ja säädettävien kiinnikkeiden osalta. Karkea kierre antaa jonkin verran anteeksiantoa, kun kierteet leikataan valurauta- tai teräskoteloihin paikan päällä. CNC-työstössä käytettäville kiinnityslevyille 9/16-12-kierrereikä on suosittu, koska se hyväksyy raskaan kantaruuvin ja jättää riittävästi seinämän paksuutta alumiinisille työkalulevyille.
Kierre 9/16 kierteet alumiiniin, teräkseen, ruostumattomaan teräkseen ja muoviin
Sama 9/16-kierreporakoko ei aina tuota ihanteellista kierrettä, kun pohjamateriaali vaihtuu. Pehmeät ja kumimaiset materiaalit, kuten alumiini, tarvitsevat teräviä taputuksia ja luotettavan reikäkoon, työkarkaisumateriaalit, kuten ruostumaton teräs, hyötyvät hieman suuremmasta porasta, ja hauraat materiaalit, kuten valurauta, ovat yleensä anteeksiantavia. Alla olevassa taulukossa on yhteenveto yleisimpien perusmateriaalien käytännön asetuksista.
| Pohjamateriaali | Suositeltu porakone | Napautustyyppi | Voitelu | Huomautuksia |
|---|---|---|---|---|
| Alumiini 6061 | 31/64 tuumaa | Spiraalihuilu tai muotohana | Kevyt öljy tai kerosiini | Tarvitaan terävä napautus; erinomaiset langat |
| Pehmeää terästä | 31/64 tuumaa | Spiraalipiste | Liukoinen leikkausöljy | Vakiokäytäntö |
| Seosteräs 4140 | 1/2 tuumaa | Spiraalihuilu, TiN-pinnoitettu | Sulfuroitu öljy | Vähentää kosketusmomenttia |
| Ruostumaton 304/316 | 1/2 tuumaa | Spiraalihuilu, TiN/TiCN | Korkeapaineinen tahna | Vältä työn kovettumista |
| Valurauta | 31/64 tuumaa | Suora huilu | Kuiva tai kevyt öljy | Lyhyet jauhemaiset lastut |
| Muovia ja nylonia | 31/64 - 33/64 tuumaa | Suora huilu | Kuiva tai ilma | Käytä välikappaleita toistuvassa kokoonpanossa |
Alumiinissa tavallinen 31/64 tuuman reikä antaa puhtaan kierteen, kun tappi on terävä ja karan nopeus on kohtalainen. Siru on taipumus olla pitkä ja naruinen, joten spiraalihuiluhana on hyödyllinen sokeareikissä. Jos alumiinikomponenttia kootaan ja puretaan useita kertoja, itsekierteittävä kierresisäke tai lankaosa tulee harkita suunnitteluvaiheessa, koska alumiinikierteellä on rajoitettu kuorintakynnys.
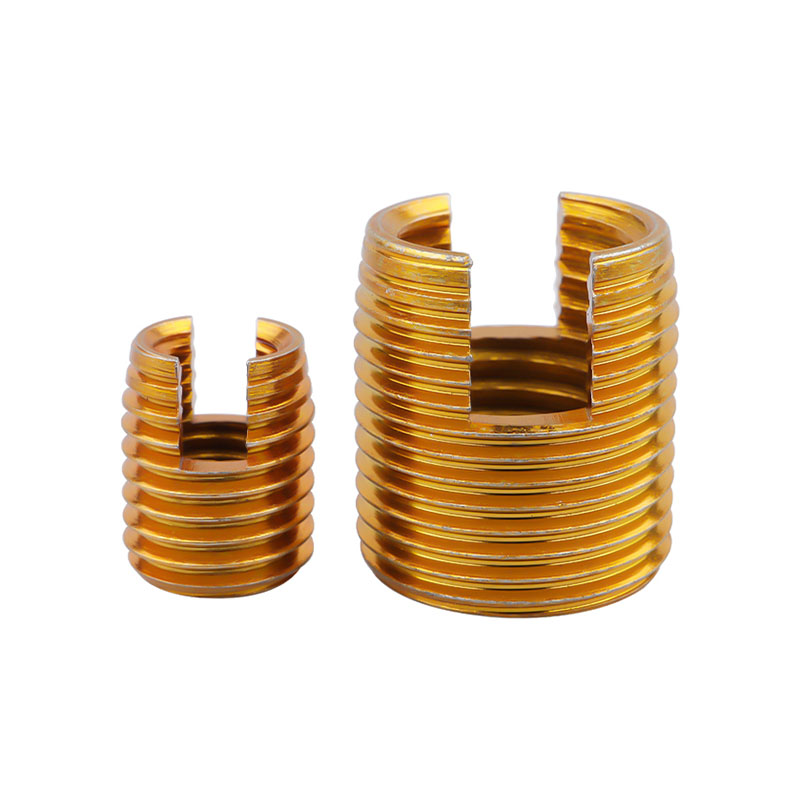 Hiiliteräksinen itsekiertyvä kierresisäke alumiinille Tämä itsekierteittävä kierresisäke vahvistaa sisäkierteitä pehmeissä materiaaleissa, kuten alumiinissa, ilman esikierteitystä, mikä vähentää irroitumisen riskiä toistuvan asennuksen ja purkamisen aikana. Näytä tuote →
Seosteräksessä ja ruostumattomassa teräksessä pudottaminen 1/2 tuuman poraan vähentää kierteen kiinnittymistä noin 76 prosentista 61 prosenttiin. Tämä vähennys pienentää leikkausmomenttia ja työkarkaisuriskiä. Hanassa tulee olla tehokas pinnoite, ja toiminnan tulee toimia konservatiivisella nopeudella runsaalla leikkausnesteellä. Monet konepajat käyttävät nokka-kierrettä umpirei'issä lastujen murtamiseen ja huilujen puhdistamiseen.
Valurautaa varten suositellaan tavallista 31/64 tuuman poraa, koska materiaali tuottaa hienoja lastuja, jotka eivät pakkaa helposti. Tärkein huolenaihe on pitää kierteen aloitus puhtaana, jotta napa ei luista viisteestä. Muoveille valinta riippuu seinämän paksuudesta ja kuormituksesta. Suurempi pora vähentää osan halkeamisen riskiä, kun taas kierresisäke parantaa kantavuutta ja mahdollistaa toistuvan asennuksen kuluttamatta muovia.
Yleisiä 9/16 napautusvirheitä ja niiden välttäminen
Yllättävän suuri määrä 9/16 kierrevirheitä ei johdu huonosta tapista, vaan yksinkertaisesta valintavirheestä ennen kuin kierre koskettaa työkappaletta. Alla oleva luettelo kattaa yleisimmät virheet, joita näemme tuotanto- ja korjausympäristöissä.
- UNC-poran käyttäminen UNF-hanaan tai päinvastoin. 9/16-12 kierre 33/64 tuuman reikään katkaisee ohuen, heikon langan, joka irtoaa, kun taas 9/16-18 kierre 31/64 tuuman reikään jumiutuu ja katkeaa. Vahvista sarja ennen kuin valitset poran.
- Sekava 9/16 M14:n kanssa. 9/16 tuuman kierteen nimellishalkaisija on 0,5625 tuumaa, kun taas M14:n mitat ovat 0,5512 tuumaa. Nostoarvot ovat erilaisia, joten M14-reiässä ei voida käyttää 9/16-12-hanaa, vaikka 12,2 mm:n pora on numeerisesti samanlainen kuin 31/64 tuumaa.
- Poran toleranssia huomioimatta. Kulunut tai huonolaatuinen 31/64 tuuman pora voi leikata useita tuhannesosia tuuman ylikokoisen reiän, mikä muuttaa kiinnitystä ja heikentää kierrettä. Käytä laadukasta poraa ja tarkista reiän koko kriittisissä töissä.
- Umpireikien napauttaminen ilman lastujen poistamista. Pohjareiässä oleva 9/16 kierre vangitsee lastut alareunaan, ja hana sitoo urien täyttyessä. Käytä spiraalihuiluhanaa ja nokkimissykliä sen sijaan, että pakotat hanan syvemmälle.
- Ruostumattoman teräksen leikkausnesteen väliin jääminen. Ruostumaton työstö - kovettuu nopeasti. Ilman nestettä pinnasta tulee hanaa kovempi ja hana kuluu tai rikkoutuu muutaman kierroksen sisällä. Käytä korkeapaineista tahnaa tai erityistä ruostumatonta taputusnestettä.
- Kuluneen hanan käyttö. Hana, jossa on jo useita reikiä, katkaisee ylisuuret kierteet tai katkeaa äkillisesti juuresta. Seuraa tapin käyttöikää ja vaihda tapit ennen kuin langan laatu heikkenee.
Vaurioituneiden 16/9-kierteiden korjaaminen kierreliittimillä
Kuorittu 9/16-kierre ei aina tarkoita uutta koteloa, uutta jakotukia tai kallista seisonta-aikaa. Jos kierre alumiinisylinterikannessa, vaihteistokotelossa tai hydrauliventtiilin rungossa vaurioituu, voi lankakierresisäke palauttaa liitoksen luotettavaan kuntoon muutamassa minuutissa. Korjausprosessissa käytetään teräkohtaista kierreporaa, ei tavallista 9/16-kierreporakokoa, koska terä täyttää alkuperäisen kierrekuoren ja vaaditaan ylimitoitettu kierre.
Vakiokorjausjärjestys on suoraviivainen. Poraa ensin vanha kierre terän valmistajan suosittelemalla porakoolla. Toiseksi napauta uusi reikä erityisellä STI-hanalla, joka on ylimitoitettu verrattuna tavalliseen 9/16-hanaan, jotta sisäosa sopii asennuksen jälkeen. Kolmanneksi kelaa sisäosa kierrereikään asennustyökalulla. Lopuksi, jos sisäosassa on naarmuja, katkaise se asennuksen jälkeen. Valmis poraus on 9/16 sisäkierre, joka vastaa alkuperäisiä mittoja ja hyväksyy saman pultin.
- Poraa vaurioitunut kierre terän rungon halkaisijaan asti
- Napauta reikää STI-hanalla käyttämällä STI-kierreporakokoa
- Asenna johtosisäke erillisellä asennustyökalulla
- Katkaise kiila ja tarkasta lopullinen kierre tulppamittarilla
 Kierreliitostoimittaja kierteiden korjaukseen Tämä toimittaja tarjoaa valikoiman lanka-, avainlukitus- ja ruuvilukitussisäkkeitä ja tarjoaa luotettavia ratkaisuja vaurioituneiden kierteiden korjaamiseen ja korkean tärinän aiheuttamien sovellusten käsittelyyn. Näytä tuote →
Sisäosan materiaali ja pinnoite käytössä. Ruostumattomasta teräksestä valmistetut teräslankaterät ovat oletusvalinta korroosionkestävyyden ja lujuuden kannalta, ja sinkityt hiiliteräsosat ovat halvempi vaihtoehto sisäkoneille. Korkean kierroksen tai tärinäkäyttöön sovellettavissa ruuvilukitustyyliset sisäosat, joissa on lukitussegmentti, voivat estää pultin perääntymisen ulos. Avainlukitussisäkkeet ovat toinen vaihtoehto, kun itse sisäosa on lukittava mekaanisesti perusmateriaaliin.
Kun ostat lankateriä, toimittajan tulee toimittaa oikea STI-kierreporan koko jokaiselle teräkokolle. Koska 9/16 UNC- ja 9/16 UNF-sarjoissa käytetään erilaisia sisäosia, korjaussarjan on vastattava tarkasti alkuperäistä kierresarjaa. Luotettava kierreterän valmistaja dokumentoi poran, hanan ja asennustyökalun yhtenä sarjana, mikä vähentää virheellisen korjauksen riskiä.
Oikeiden napautus- ja asennustyökalujen valitseminen 9/16-työhön
9/16-työhön valitsemasi tappi määrittää kierteen laadun yhtä paljon kuin pora. 9/16-12 UNC:n läpimenevässä reiässä spiraalikärkihana, jota joskus kutsutaan pistoolin tapiksi, työntää lastut leikkauksen edellä ja on nopein valinta. Umpireiässä kierrehuiluhana vetää lastut ulos reiästä ja estää pakkaamisen pohjassa. Suora huiluhana sopii valuraudan mataliin sokeisiin reikiin, mutta se kamppailee alumiinin tai teräksen pitkien lastujen kanssa.
Pinnoitteella on väliä, vaikka geometria olisi oikea. Kirkas päällystämätön hana toimii valuraudassa ja lyhytlastuisissa materiaaleissa. TiN-pinnoitettu hana käsittelee seosterästä ja vähentää tarttuvuutta. TiCN- tai TiAlN-pinnoitettu hana toimii paremmin alumiinissa ja ruostumattomassa teräksessä, jossa pinnoite vähentää kitkaa ja estää paikallista hitsausta leikkuureunassa. Karkealla 9/16-12 jakovälillä leikkausmomentti on suhteellisen korkea, joten oikea pinnoite ja terävä leikkuureuna ovat välttämättömiä tasaisen tuloksen saavuttamiseksi.
Leikkausnopeuden tulee olla varovainen. Seosteräksessä noin 30–50 SFM:n pintanopeus on turvallinen lähtökohta käsin kierteitykseen, kun taas alumiinia voidaan kierteillä suuremmilla nopeuksilla jäykällä hanan pidikkeellä. Tärkeintä on pitää syöttö synkronoituna hanan johdon kanssa, jotta hana ei toimi puristettavana leikkuutyökaluna. Hanan pidikkeen tai sopivalla vääntömomenttisuojalla varustetun kierteityspään käyttö voi estää rikkoutumisen, erityisesti umpirei'issä.
Jos vertaat edelleen menetelmiä, oppaamme on kuinka valita kierretappi selittää syvemmin suoran huilun, spiraalipisteen ja kierrehuilun välisen eron, mukaan lukien kunkin geometrian käytännön rajat.
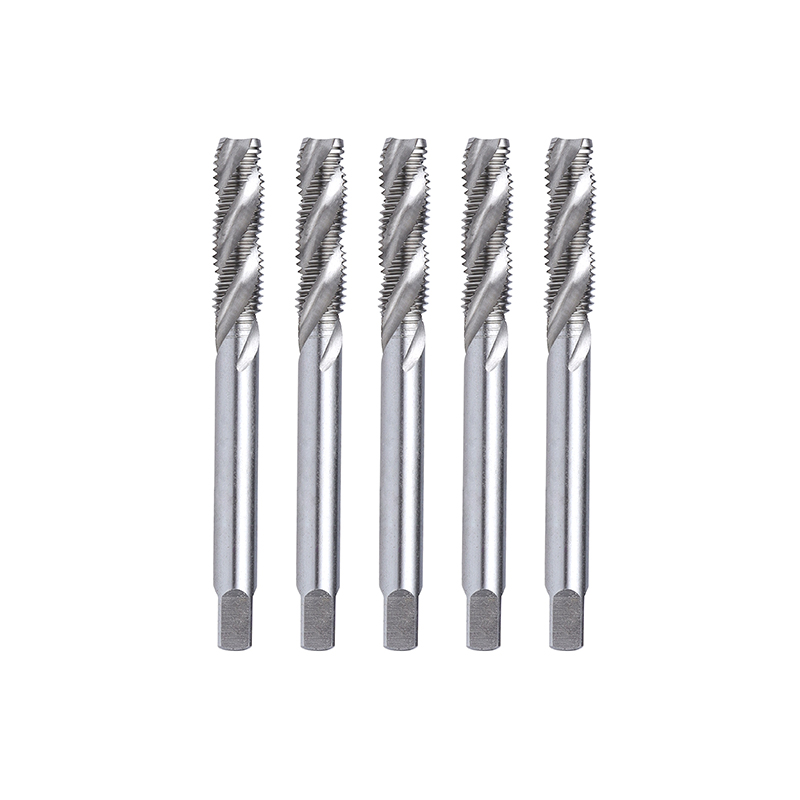 Spiraalikierretappi syväreikäkierteitykseen Tämä hana pienentää tukkeutumis- ja murtumisriskiä kierukkamaisilla urioilla, mikä vähentää tukkeutumis- ja rikkoutumisriskiä, mikä tekee siitä ihanteellisen syvien reikien, kovien metallien ja automatisoidun massatuotantoon. Näytä tuote →
Kierreasennuksissa asennustyökalu on yhtä tärkeä kuin välike. Oikean kokoinen asennustyökalu kelaa sisäosan reikään oikealla kireydellä, mikä estää sisäosan laajenemisen tai vääntymisen. Poistotyökalut ovat käytettävissä, kun välike on poistettava uudelleentyöstöä varten. Näiden lisävarusteiden tulee olla samalta toimittajalta kuin lisäosat, jotta taataan yhteensopiva tuotesarja.
Aiheeseen liittyviä oppaita ja resursseja
Jos sinun on tarkistettava tekniset tiedot tai arvioitava hanojen, kierresisäkkeiden ja asennustyökalujen erikoistoimittaja, seuraava resurssi yhdistää sinut valmistajan suunnittelutaustaan ja tuotekokemukseen.
Usein kysyttyjä kysymyksiä 9/16 -porakooista
Mikä on kierreporan koko 9/16-12 UNC-kierteelle?Käytä 31/64 tuuman poraa, joka vastaa 0,4844 tuumaa tai noin 12,3 mm. Tämä pora tuottaa noin 75 prosentin kierteen kiinnittymisen teräkseen, ja se on arvo, joka on painettu tavallisiin kierreporakaavioihin 9/16-12 UNC-karkeakierteelle. |
Mikä on kierreporan koko 9/16-18 UNF-kierteelle?Käytä 33/64 tuuman poraa, joka vastaa 0,5156 tuumaa tai noin 13,1 mm. Hieno jako jättää suuremman reiän, mikä alentaa kierteitysmomenttia ja muodostaa matalamman mutta tärinää kestävän kierteen. |
Voinko käyttää 1/2 tuuman poranterää 9/16-12 kierteen kierteittämiseen?Teknisesti kyllä, mutta vain silloin, kun haluat vähentää langan kiinnittymistä. 1/2 tuuman pora tuottaa noin 61 prosentin kiinnittymisen tavallisen 75 prosentin sijaan, mikä on hyödyllistä ruostumattomassa teräksessä tai karkaistussa seosteräksessä. Yleiskäyttöön 31/64 tuuman pora on turvallisempi valinta. |
Mikä on metrisesti vastaava pora 9/16 kierteelle?Lähin kierrekoko on M14. M14 x 2,0 -kierre käyttää 12,2 mm:n poraa ja M14 x 1,5 -kierre 12,7 mm:n poraa. Nämä ovat lähellä Imperial 9/16 arvoja, mutta itse langat eivät ole keskenään vaihdettavissa. |
Ovatko 9/16-12 UNC ja M14 x 2.0 kierteet samat?Ei. 9/16-12 UNC:n nimellishalkaisija on 0,5625 tuumaa (14,2875 mm) ja jakoväli 12 TPI, kun taas M14 x 2,0:n nimellishalkaisija on 14 mm ja jako 2 mm. Halkaisijat ovat lähellä, mutta nousu ja kierteen muoto ovat erilaiset, joten tapit ja pultit eivät ole keskenään vaihdettavissa. |
Mitä 75 prosentin kierrekiinnitys tarkoittaa 9/16 tapille?Se tarkoittaa, että sisäkierteet vievät 75 prosenttia teoreettisesta täydestä kierteen syvyydestä. Tämä on alan kompromissi kierteen lujuuden ja kierremomentin välillä. 75-prosenttinen kierre kantaa lähes täyden kuorman kuin 100-prosenttinen kierre, mutta vaatii huomattavasti vähemmän leikkausvoimaa. |
Mitä hanaa minun pitäisi käyttää 9/16-12 UNC-umpireikään?Käytä kierrehuiluhanaa, joka vetää lastut ulos reiästä leikkaaessaan. Läpireiässä kierrehaara on nopeampi, koska se työntää lastut hanan eteen. Käytä aina perusmateriaaliin sopivaa juoksutusnestettä. |
Kuinka korjaan kuoritun 9/16 kierteen?Poraa vaurioitunut kierre terän valmistajan suosittelemaan halkaisijaan, napauta reikä STI-hanalla ja asenna lankakierre sopivalla asennustyökalulla. STI-hana on hiottu ylimitoitettu verrattuna tavalliseen 9/16-hanaan, joten alkuperäinen pultti sopii vielä sisäkkeen asennuksen jälkeen. |
Yhteenveto lopullisesta päätöksestä 16. syyskuuta kosketukseen
Oikean 9/16 kierreporan koon valitseminen on ero puhtaan, luotettavan kierteen ja katkenneen tai irrotetun reiän välillä. Useimmissa töissä 31/64 tuumaa 9/16-12 UNC:lle ja 33/64 tuumaa 9/16-18 UNF:lle ovat numerot, jotka kannattaa muistaa. Kun materiaali vaatii heikompaa kiinnitystä, siirry 1/2 tuuman poraan karkeasarjaa varten, mutta vahvista levitysvaatimus ensin. Metrinen M14 kierteet ovat läheisiä naapureita, mutta ne eivät korvaa 9/16:ta.
Hankinta- ja suunnittelutiimien osalta yhteistyö erikoisvalmistajan kanssa vähentää myös määrittelyvirheiden riskiä. Dongtai Jinzhize Metal Products Co., Ltd. on ammattimainen kierreliitosten valmistaja ja toimittaja, joka valmistaa lankakierresisäkkeitä, itsekierteittäviä sisäosia, avaimen lukitusosia, sisäisten ja ulkoisten kierteiden muunnosmuttereita, öljytulppia sekä niihin liittyviä hanoja ja asennustyökaluja. Tukkuostajat, jotka tarvitsevat tasaista laatua suurissa tilauksissa, voivat hankkia täydellisen kierteitys- ja korjausratkaisun yhteensovitettuna järjestelmänä sen sijaan, että koottaisiin työkaluja useilta toimittajilta.
Käytä lähtökohtana tavallista kierreporataulukkoa, säädä materiaalia ja käyttökuntoa, tarkista kierresarjat piirustuksesta ja varusta operaattorisi laadukkailla kierteillä ja leikkausnesteellä. 9/16-kierre on luotettava ja kustannustehokas liitos, kun reikä porataan oikein ensimmäistä kertaa.


