


Piirustus laskeutuu koneentekijän penkille. Viitetekstissä lukee "303 ruostumaton" pienelle kierteitetylle öljyn tyhjennystulpalle ja erälle itsekierteittäviä sisäosia. Kukaan ei kysy, tuleeko osasta tarpeeksi vahva, sillä vahvuus ei koskaan ollut syynä arvosanaan. Osa poimittiin, koska ruuvikoneen on käännettävä tuhansia niitä vuorossa puhtaasti rikkoutuvilla lastuilla ja koska valmiin komponentin on vielä kestettävä vuosia kosteutta, tiesuolaa ja työpajan kosteutta. Tämä kompromissi on juuri se, mitä 303 ruostumattoman teräksen materiaalin ominaisuudet kuvaavat: austeniittista laatua, joka on suunniteltu koneistukseen ja toiseksi korroosionkestävyyteen.
Lyhyt versio ennen yksityiskohtia: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) on 18/8-tyypin kromi-nikkeli-austeniittista ruostumatonta terästä, johon on lisätty 0,15-0,35 prosenttia rikkiä tarkoituksella lastujen rikkomiseksi. Sitä ei voi kovettaa lämpökäsittelyllä, se on olennaisesti ei-magneettinen hehkutetussa tilassa, sen hehkutettu vetolujuus sijoittuu 500-700 MPa:n kaistalle ja sen yleinen korroosionkestävyysrajat ovat lähellä 304:ää. Yksi paikka, josta se selvästi jää jäljelle, on kloridin pistesyöpymiskestävyys, koska sama mangaanisulfidi tekee siitä niin kauniin inkluusiokoneen. ympäristöön.
Tässä artikkelissa käydään läpi koostumus, mekaaniset ja fysikaaliset tiedot, työstettävyys, korroosiokäyttäytyminen, lämpö- ja hitsausrajat, valintalogiikka ja hankintatarkistukset, jotka ovat tämän lyhyen vastauksen takana. Se on kirjoitettu insinööreille, ostajille ja laatuhenkilöstölle, joiden on perusteltava materiaalivalinta piirustuksessa tai ostotilauksessa, ei oppikirjassa.
Tärkeimmät tiedot: 303 ruostumaton teräs on vapaasti työstettävä austeniittista laatua, joka vaihtaa kloridipisteen vastustuksen yhteen kaikkien ruostumattoman teräksen suurimmista työstönopeuksista, minkä vuoksi se hallitsee ruuvikoneistettuja osia, kuten kierre-osia, sovittimia ja tyhjennystulppia.
303 ruostumattoman teräksen materiaaliominaisuudet yhdellä silmäyksellä
Ennen yksittäisten arvojen poraamista on hyvä nähdä koko arvosana yhdessä näkymässä. Alla olevassa taulukossa on yhteenveto otsikon 303 ruostumattoman teräksen materiaaliominaisuuksista, jotka näkyvät useimmissa materiaalisertifikaateissa ja tietolomakkeissa, sekä kunkin käytännön seuraukset myymälässä.
| Omaisuus | Tyypillinen arvo | Mitä se tarkoittaa kierteitetylle komponentille |
|---|---|---|
| Luokkaperhe | Austeniittinen, kromi-nikkeli | Ei-kovettuva lämpökäsittelyllä; voima tulee kylmästä työstä |
| UNS / EN -nimitys | S30300 / 1.4305 | Vaihdettavissa useimmissa piirustuksissa AISI 303:n ja X8CrNiS18-9:n kanssa |
| Vetolujuus (hehkutettu) | 500-700 MPa | Soveltuu leikkaus- ja puristusvoimalla kuormitetuille inserteille ja tulpille |
| 0,2 prosentin myötöraja (hehkutettu) | 190-260 MPa | Matala tuotto lisää tarvetta runsaalle kierteelle |
| Pidentymä | 35-50 prosenttia | Hyvä sitkeys, joten kierteet rullaavat ja muotoutuvat mieluummin kuin halkeilevat |
| Kovuus (hehkutettu) | 160-200 HB | Työstettävissä tavallisilla kovametallityökaluilla suurella pintanopeudella |
| Suhteellinen työstettävyys | Noin 78 prosenttia B1112:sta | Noin 1,7 kertaa nopeampi leikkaus kuin 304 |
| Magneettinen käyttäytyminen | Pohjimmiltaan ei-magneettinen hehkutettuna | Pientä magnetismia kylmämuokkauksen tai kierteen valssauksen jälkeen |
| Kloridin pistesyöpymiskestävyys | Alempi kuin 304 ja paljon pienempi kuin 316 | Vältä altistumista merelle, kemikaaleille ja raskaalle jäänpoistolle |
Key takeaway: jos spesifikaatiossa lukee vain "ruostumaton", 303 ja 304 eivät ole keskenään vaihdettavissa kloridiympäristössä, vaikka ne näyttävät hyllyssä samanlaisilta.
Kemiallinen koostumus ja laatumerkinnät
Seos 303 on 18/8-austeniittisen perheen vapaasti työstetty muunnos. Sen peruskemia on olennaisesti 304, jossa on kontrolloituja rikin tai seleenin lisäyksiä, ja hieman kevennetty hiili- ja fosforiraja, joka kuvastaa suurten tankojen tuotannon todellisuutta pikemminkin kuin yritystä parantaa korroosion suorituskykyä.
| Elementti | Alue | Rooli luokassa |
|---|---|---|
| Hiili (C) | 0,15 max | Rajoitettu kromikarbidin muodostumisen rajoittamiseksi raerajoilla |
| Pii (Si) | 1,00 max | Deoksidaatio sulamisen aikana; jäännöstasot vaikuttavat hieman työstettävyyteen |
| Mangaani (Mn) | 2,00 max | Yhdessä rikin kanssa muodostaa mangaanisulfidisulkeumat, jotka rikkovat lastut |
| Fosfori (P) | 0,20 max | Yli 304 korvaus; edistää hieman lastun haurautta |
| rikki (S) | 0,15 - 0,35 | Määrittelevä lisäys; luo sisäisiä lovia, jotka lyhentävät lastuja |
| Kromi (Cr) | 17.0 - 19.0 | Muodostaa passiivisen oksidikalvon, joka tarjoaa korroosionkestävyyden |
| Nikkeli (Ni) | 8.0 - 10.0 | Stabiloi austeniittista rakennetta ja tarjoaa sitkeyttä ja sitkeyttä |
| Molybdeeni (Mo) | 0,60 enintään (valinnainen) | Ei tarkoituksella lisätty; poissaolo erottaa 303:n 316:sta |
Rikkipitoisuus on taulukon tärkein yksittäinen luku, ja se on myös yleisin väärin määritetty luku. 0,15-prosenttinen rikkipitoisuus on huomattavasti huonompi kuin 0,30-prosenttinen lämpö, mutta molemmat ovat kuitenkin täysin 303-spesifikaatioiden mukaisia. Ruuvikonepajassa, joka tuottaa miljoonia pieniä teriä vuodessa, tämä leviäminen tarkoittaa suoraan työkalun vaihtoa, kiertoaikaa ja romumäärää.
Seleeni- ja kuparivariantit
Piirustuksissa esiintyy säännöllisesti kahta versiota, eikä niitä pidä pitää identtisinä standardin 303 kanssa:
- 303Se (UNS S30323) - seleeni korvaa rikin vapaana koneistuslisäyksenä. Lastunhallinta on hyvä ja pinnan viimeistely usein parempi, mutta työstettävyysindeksi on hieman pienempi kuin rikkipitoisella 303:lla. Pääsyynä sen valintaan on parantunut kuuma- ja kylmämuovattavuus sekä hieman parempi korroosionkestävyys, koska seleenisulkeumat ovat vähemmän aggressiivisia kuoppa-initiaattoreita kuin sulfidit.
- 303 Cu - kuparilaakeroitu versio, jota käytetään, kun tarvitaan parempaa kylmäsuuntausta tai hieman parempaa korroosiokykyä. Se on yleinen kiinnitysmateriaalissa ja kylmämuovattujen osien lankassa.
- 303Sulf ja yleinen 303 - kaupalliset nimitykset, jotka tulee aina sitoa kirjalliseen kemialliseen valikoimaan ja sertifikaattiin, koska "303" ei yksin määrittele rikkipitoisuutta, kovuuslukeutta tai toimitusehtoa.
Tuontidokumentaatiota tarkasteltaessa kannattaa tietää vastineet AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 ja GB/T Y1Cr18Ni9. Käytännössä toimittaja Aasiassa, Euroopassa tai Pohjois-Amerikassa lainaa kaikki samaa perhettä, mutta sertifikaatin muoto ja testin laajuus vaihtelevat, joten ostotilauksessa on mainittava, mikä standardi pätee.
Keskeinen huomio: 0,15–0,35 prosentin rikkipitoisuus tekee 303:sta hyvän, mutta tarkka kohta tuossa ikkunassa on ostomuuttuja, joka tulisi kiinnittää suuriin töihin.
303 ruostumattoman teräksen mekaaniset ominaisuudet
303:n mekaaniset tiedot ovat aina kunnosta riippuvaisia, ja tässä tapahtuu useimmat määritysvirheet. Hehkutetusta tankosta lainattu tietolomake näyttää heikolta saman luokan kylmävedetyn tangon ohella, ja molemmat ovat oikein. Syynä on se, että 303 on austeniittista eikä sitä voi vahvistaa karkaisemalla tai karkaisemalla. Ainoa käytettävissä oleva vipu on kylmätyöstö, jota käytetään joko tangon piirtämiseen ennen koneistusta tai kierteiden valssaukseen ja muotoiluun sen jälkeen.
| Omaisuus | Hehkutettu tanko | Kylmävedetty tai valssattu tanko |
|---|---|---|
| Vetolujuus | 500-700 MPa | 690-860 MPa |
| 0,2 prosentin myötöraja | 190-260 MPa | 450-700 MPa |
| Pidentymä in 50 mm | 35-50 prosenttia | 10-25 prosenttia |
| Pinta-alan pienentäminen | Noin 50 prosenttia | Noin 35 prosenttia |
| Kovuus | 160-200 HB | 230-320 HB |
| Kimmomoduuli | 193-200 GPa | 193-200 GPa |
| Poissonin suhde | 0.30 | 0.30 |
Tästä taulukosta seuraa kaksi seurausta. Ensinnäkin hehkutetun 303:n myötöraja-lujuussuhde on alhainen, noin 0,35 - 0,45, mikä tarkoittaa, että materiaali muuttaa muotoaan huomattavasti ennen kuin se murtuu. Kierrelisäkkeelle tai muunnosmutterille tämä taipuisuus on hyödyllinen: kierteen kyljet voivat mukautua hieman epätäydelliseen yhteenkierteeseen halkeamisen sijaan. Toiseksi sama sitkeys tarkoittaa, että kierre voidaan vetää ulos pehmeästä perusmateriaalista kauan ennen kuin itse sisäosa pettää, joten perusmateriaalin lujuus ja kiinnittyneen kierteen pituus säätelevät yleensä liitosta.
Vahvuus vastaan sitoutuminen, ei voima yksin
Yleinen virhe alumiinikoteloissa on valita vahvempi sisäke enemmän kuin enemmän kiinnitystä. Jos ruostumattomasta teräksestä valmistettu 303-terä asennetaan painevalettuun alumiinirunkoon, jossa on vain neljä kierrettä, alumiinileikkaus ensin leikkuuterän laadusta riippumatta. Käytännön sitoutumissäännöt, jotka kestävät tuotannossa:
- Teräs- ja valurautaperheessä on pyrittävä vähintään 1,0–1,5 kertaa kiinnitetyn kierteen nimellishalkaisijaan.
- Alumiini- ja magnesiumvanhemmille tähdätään 2,0-kertaiseen nimellishalkaisijaan tai käytä avaimella lukittavaa tai kolmireikäistä sisäosaa, joka on suunniteltu levittämään kuormaa.
- Muoveille ja komposiiteille kuormitusta kantaa liimattu tai muotoiltu sisäosa kierrekytkennän sijaan, ja 303:n rooli rajoittuu sisäkierteen muotoon.
- Jos tärinää esiintyy, määritä ruuvilukitusvaijeri tai lukituspaikka pelkän vääntömomentin sijaan.
Väsymissuorituskyky noudattaa samaa logiikkaa. Hehkutetun 303:n kestävyysraja pyörivässä taivutuksessa on selvästi kylmätyöstetyn tangon kestoraja, ja kierreliitoksessa väsymisikää hallitsee ensimmäisen kytketyn kierteen lovi. Kierteen rullaus koneistuksen jälkeen jättää puristusjäännösjännityksen juureen ja pidentää väsymisikää merkittävästi leikkaukseen verrattuna, mikä on yksi syy, miksi kierteiden rullaus on oletusarvo suurissa ruostumattomissa kiinnikkeissä.
Key takeaway: 303 ei voi olla lämpökäsitelty, joten kaikki lujuusvaatimukset yli 700 MPa on täytettävä määrittämällä kylmämuokattu temperointi ja hyväksymällä pienempi sitkeys.
303 ruostumattoman teräksen fyysiset ja lämpöominaisuudet
Fyysiset tiedot ovat tärkeämpiä kuin useimmat suunnittelijat odottavat, erityisesti kokoonpanoissa, jotka näkevät lämpötilan vaihtelun. Alumiinikotelossa oleva ruostumaton sisäosa laajenee eri nopeudella kuin perusmetalli, ja siitä johtuva esijännityksen muutos on usein se, mikä löysää liitosta, ei pelkkä tärinä.
| Omaisuus | Tyypillinen arvo | Suunnitteluvaikutus |
|---|---|---|
| Tiheys | 7,9 g/cm3 | Komponenttien massa on lähellä hiiliterästä samalla geometrialla |
| Sulamisalue | 1400 - 1420 °C | Paljon korkeampi kuin mikä tahansa auto- tai ilmailukäyttölämpötila |
| Ominaislämpö | Noin 500 J/kg·K | Hidas lämpenemään ja hidas jäähtymään verrattuna alumiiniin |
| Lämmönjohtavuus 100 °C:ssa | Noin 16,2 W/m·K | Huono lämmönpoisto, joten pidä leikkausnestettä virrata koneistuksen aikana |
| Sähkövastus | Noin 0,72 mikroohm metri | Ei ole valittu materiaali johtaville reiteille |
| Lämpölaajeneminen, 20 - 100 °C | Noin 17,3 x 10⁻⁶ per K | Alempi kuin alumiini, noin 23, mikä muuttaa esijännitystä kuumana |
| Suhteellinen magneettinen permeabiliteetti | Noin 1,02 hehkutettu, jopa noin 3 kylmätyöstettynä | Tarkista magneettisuusvaatimukset todellista lämpötilaa vastaan |
| Kimmomoduuli | 193-200 GPa | Jäykempi kuin alumiini, joten kuormanjako suosii sisäkettä |
Magneettinen käyttäytyminen ansaitsee erityisen huomion. Monet asiakkaat hylkäävät ruostumattoman osan, koska siihen tarttuu magneetti. 303:ssa heikko vetovoima on normaalia ja odotettavissa kylmäveton, kierteiden valssauksen tai raskaan koneistuksen jälkeen, koska nämä toimenpiteet muuttavat austeniitin osittain martensiitiksi. Täysin hehkutetun, jännitystä vapautetun 303-osan läpäisevyys on lähellä 1,02, kun taas voimakkaasti kylmämuovatun osan läpäisevyys voi olla useita kertoja suurempi. Jos spesifikaatio vaatii ei-magneettista käyttäytymistä, vaatimus tulee kirjoittaa valmiin tilan, ei raaka-aineen, mukaan.
Lämpölaajenemisluku selittää myös käytännön kenttäongelman. Kun ruostumaton tulppa asennetaan alumiinikoteloon ja kokoonpano lämpenee, alumiini kasvaa nopeammin. Jos tulppa kiristettiin arvoon, joka oletti teräskotelon, esijännitys voi pudota ja liitos voi vuotaa. Korkean lämpötilan sovelluksissa hieman suurempi alkumomentti, tiivistysaluslevy, jossa on kontrolloitu puristus tai lämpötila-alueelle mitoitettu kierretiiviste, ratkaisee ongelman yleensä luotettavammin kuin laatujen vaihto.
Key takeaway: vähäinen magnetismi valmiissa 303-osassa on normaalia eikä osoita väärää arvoa; tarkista läpäisyvaatimukset sen sijaan kylmätyöolosuhteiden suhteen.
Koneistettavuus: Kiinteistö, joka myydään 303
Koneistettavuus ilmoitetaan yleensä indeksinä, jossa vapaaleikkaushiiliteräs B1112 on asetettu 100 prosenttiin. Indeksi ei ole laboratoriovakio; Se on alan käytäntö, joka heijastaa saavutettavaa leikkausnopeutta ja kohtuullista työkalun käyttöikää. Se vastaa silti jokaisen tuotannonsuunnittelijan esittämään kysymykseen, kuinka monta osaa tunnissa tietty laatu tuottaa ennen kuin työkalun kuluminen pakottaa muutoksen. Kolme asiaa ohjaa ruostumattoman teräksen indeksiä: inkluusioiden kemia, austeniittisen matriisin työstökovettuvuus ja lämmönjohtavuus, joka määrittää kuinka paljon lämpöä työkalun on absorboitava. 303:n mangaanisulfidisulkeumat toimivat sisäisinä jännityksen nousujohteina, joten lastu murtuu lyhyiksi segmenteiksi sen sijaan, että se muodostaisi pitkän, sotkeutuvan linnunpesän työkalun ympärille. Tämä yksittäinen käyttäytyminen mahdollistaa suuremmat pintanopeudet, raskaammat syötöt ja vähemmän käyttäjän puuttumista asiaan. Alla olevassa kaaviossa 303 on muiden samaa indeksiä käyttävien yleisten arvosanojen rinnalla.
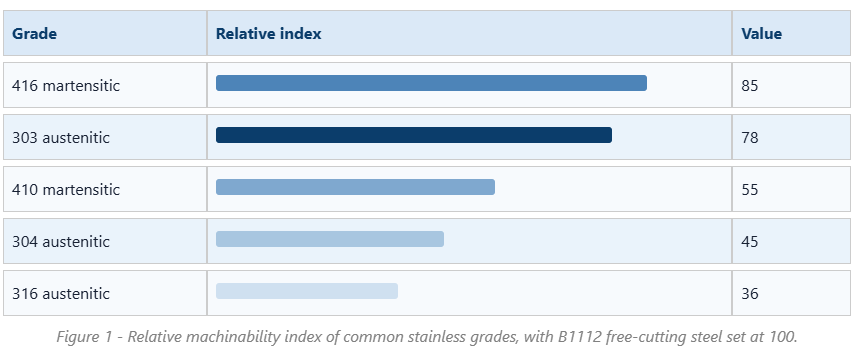
Ero 303:n ja 304:n välillä on kaupallisesti merkittävin tosiasia tässä artikkelissa. Indeksillä 78 vs. 45, 303 poistaa materiaalia nopeammin, tuottaa lyhyempiä lastuja ja tuottaa paljon vähemmän työkalunvaihtoja työvuoroa kohden. Pieniä osia käyttävässä monikararuuvikoneessa tämä ero usein ratkaisee, onko työ kannattavaa. Se selittää myös sen, miksi lähes kaikki markkinoilla olevat pienet ruostumattomasta teräksestä valmistetut kierrekomponentit, lanka-aihioista tyhjennystulppaan, mainitaan oletusarvoisesti numerossa 303, ellei asiakas pyydä jotain muuta.
Etu ei ole rajoittamaton, ja se sisältää todellisia rangaistuksia. Sulfidisulkeumat vähentävät korroosionkestävyyttä, kuten myöhemmin kerrotaan, ja ne tekevät materiaalista myös vähemmän sopivan hitsaukseen, koska rikki edistää kuumahalkeilua. Pinnan viimeistely voi olla erinomainen, mutta jos koneistuksen jälkeen suoritetaan passivoiva happokäsittely, sulkeumat voivat jättää mikroskooppisia kuoppia, jotka näyttävät virheiltä suurennettaessa. Työkalujen kuluminen on parempi kuin 304, mutta silti kaukana hiiliteräksestä, joten kovalevyt, joissa on kova alusta ja PVD-pinnoite, ovat tavallinen valinta. Jäähdytysnesteen paineella on merkitystä, koska 303 johtaa huonosti lämpöä; korkeapaineinen työkalun läpivientijäähdytysneste pitää leikkuureunan sen lämpötilan alapuolella, jossa pintareuna alkaa muodostua.
Tyypillisiä aloitusparametreja hehkutetun 303:n sorvaukselle päällystetyllä kovametallilla ovat pintanopeus noin 150 - 200 metriä minuutissa ja syöttö 0,10 - 0,25 millimetriä kierrosta kohti, ja tarkat luvut on säädetty leikkaussyvyyden ja jäykkyyden mukaan. Pikaterästyökaluja käytetään edelleen halkaisijaltaan pienikokoisiin kierteityksiin ja muototyökaluihin, mutta paljon pienemmillä nopeuksilla, yleensä 25-40 metriä minuutissa. Kierteitys on toimenpide, jossa 303 ansaitsee maineensa, koska lyhyet lastut kirkastavat aallot paljon helpommin kuin 304:n tuottamat kierteiset lastut, mikä vähentää merkittävästi hanan rikkoutumista sokeissa reikissä.
Toinen käytännön seikka on johdonmukaisuus. Koska rikkialue on laaja, yhteensopivan 303:n kaksi lämpöä voivat käyttäytyä eri tavalla. Suuren volyymin työtä tekevän liikkeen tulee pyytää myllyä tai komponenttien valmistajaa pitämään vapaan koneistuksen lisäys alueen yläpuoliskolla, jos syklin aika ja työkalun käyttöikä ovat kriittisiä. Jos pinnan viimeistely tai muovattavuus on tärkeämpää, vähemmän rikkipitoinen tai seleeniä sisältävä vaihtoehto on parempi kauppa.
Lopuksi työstettävyys ei ole vain nopeutta. Se koskee myös romua, purseenpoistoa ja tarkastuskustannuksia. Vapaaleikkauslaadut tuottavat pienempiä purseita, mittavakaita osia ja ennakoitavamman kierremitan, mikä vähentää lopputarkastuksessa hylättyjen osien määrää. Osassa, jossa on useita kierteitä, poikkireikä ja tiivistepinta, nämä toissijaiset säästöt voivat ylittää sykliajan säästön.
On syytä muistaa, että kaavion indeksi olettaa tietyt viiteolosuhteet, yleensä yksipistesorvaus kovametallityökaluilla ja kiinteä työkalun käyttöikä. Toiminnon muuttaminen muuttaa hieman sijoitusta. Esimerkiksi poraus on herkempää lastunpoistolle kuin sorvaus, joten 303:n suhteellinen etu verrattuna 304:ään on vielä suurempi syväreiän porauksessa ja kierteityksessä kuin pelkkä indeksi antaa ymmärtää.
Key takeaway: 303 on olemassa, koska sen työstettävyysindeksi on noin 78, ja kaikki päätökset vaihtaa 304:ään tai 316:een korroosiosyistä tulee maksaa 40 prosentin tai enemmän sykliajan pidentymistä vastaan.
303 ruostumattoman teräksen korroosionkestävyys
Puhtaissa maaseudun ja sisätiloissa 303 toimii lähellä 304:ää ja säilyttää kirkkaan pinnan vuosia. Makea vesi, miedot pesuaineet, monet elintarvikkeiden kanssa kosketuksiin joutuvat ympäristöt, joissa ei ole paljon kloridia, ja useimmat autojen konepellin olosuhteet, joissa on satunnaista kosteutta, ovat kaikki hyväksyttäviä. Ongelmat alkavat, kun klorideja on läsnä merkityksellisissä pitoisuuksissa.
Mekanismi on suoraviivainen. Mangaanisulfidisulkeumat katkaisevat passiivisen kromioksidikalvon. Kloridi-ionien läsnä ollessa nämä sulkeumat liukenevat ensisijaisesti, jolloin muodostuu mikrorakoja, joissa paikallinen kemia muuttuu happamaksi ja hapenpuutteeksi. Kun kuoppa alkaa, se etenee, koska kuopan sisäosasta tulee anodi ja ympäröivä pinta toimii suurena katodina. Tästä syystä 303-osa voi näyttää tahrattomalta kahden vuoden ajan sisämaalaitoksessa ja näyttää kuoppia kuukausien kuluessa, kun sama osa asennetaan lähelle rannikkoaluetta tai altistuu jäänpoistosuolalle.
Pisteresistanssia verrataan usein käyttämällä kromi-, molybdeeni- ja typpipitoisuudesta laskettua pisteresistenssin ekvivalenttilukua. 303:ssa ei ole tarkoituksellista molybdeeniä tai typpeä, joten arvo laskeutuu alueelle 17-19, joka on samanlainen kuin 304, mutta aloituskohtien tiheys on paljon suurempi. Luokka 316 lisää molybdeeniä ja saavuttaa noin 24-26, minkä vuoksi se on edelleen oletusarvo meri- ja kemianpalveluissa.
| tekijä | 303 | 304 | 316 |
|---|---|---|---|
| Pitting resistanssi vastaa | Noin 17-19 | Noin 18-19 | Noin 24-26 |
| Kuopan aloituspaikat | Korkea, sulfidisulkeutumisesta | Matala | Erittäin matala |
| Suhteellinen työstettävyys | Noin 78 | Noin 45 | Noin 36 |
| Altistuminen merelle tai rannikolle | Ei suositella | Rajoitettu | Suositeltava |
| Hitsattavuus | Huono, kuumahalkeiluriski | Hyvä | Hyvä |
| Tyypillinen kierreosien käyttö | Sisäosat, adapterit, tyhjennystulpat | Yleiset kiinnikkeet ja lisäosat | Laiva- ja prosessiliittimet |
On yksi lievennys, joka kannattaa tietää. Passivointi sitruuna- tai typpihapossa koneistuksen jälkeen poistaa vapaan raudan ja pintakontaminaation, ja se parantaa hieman 303:n suorituskykyä puhdistamalla uloimmat sulkeumat. Se ei muuta massakemiaa eikä pelasta kloridipitoisessa ympäristössä käytettyä osaa. Sähkökiillotus menee askeleen pidemmälle poistamalla ohuen pintakerroksen kokonaan, mikä parantaa ulkonäköä ja initiaatiovastusta, mutta hyöty rajoittuu jälleen ihoon.
Tyhjennystulppien ja muiden tiivistekomponenttien kohdalla ympäristö on yleensä vähemmän aggressiivinen kuin miltä se näyttää. Moottoriöljy, vaihteistoneste ja jäähdytysneste eivät tyypillisesti ole kloridilaakeroituja, ja tulppa näkee öljypohjan sisäpuolen roiskevyöhykkeen sijaan. Tästä syystä ruostumattomia 303/304/316 öljytulppia tarjotaan yleisesti perheenä, jolloin ostaja voi sovittaa arvosanan altistumiseen sen sijaan, että hän valitsee kalleimman vaihtoehdon.
Järkevä valintasääntö on käyttää 303:a, jossa kappaletta työstetään suurella volyymilla ja ympäristö on hyvänlaatuinen, vaihda kohtaan 304, jossa jonkin verran kloridialtistusta ja kohtalaista korroosiota on mahdollista, ja siirry kohtaan 316, jossa osa näkee suolaa, meriilmaa tai prosessikemikaaleja. Jos valitset 316:n sisäkäyttöön kuivaksi, se lisää kustannuksia ilman mitattavissa olevaa hyötyä.
Key takeaway: 303 on hieno valinta sisäkäyttöön, öljyiseen ja lievästi kosteaan käyttöön, mutta sitä ei tule koskaan käyttää rannikko-, meri- tai kloridipitoisiin ympäristöihin, joissa sulfidisulkeumat alkavat pistesyötyä.
Lämmönkestävyys, lämpökäsittely ja hitsauskäyttäytyminen
Teknisissä tiedoissa todetaan yleensä, että 303 kestää hapettumista ajoittain altistettuna noin 760 °C:seen asti ja jatkuvassa käytössä noin 870 °C:seen asti. Nämä luvut kuvaavat oksidikiven muodostumista, eivät rakenteellista soveltuvuutta. Rikkilisäys, joka tekee laadusta koneistettavan, on myös syy, miksi se ei ole hyvä valinta korkean lämpötilan huoltoon, koska sulfidit voivat edistää haurastumista ja kiihtynyttä hyökkäystä raerajoilla.
Lämpökäsittelyn tosiasiat, joilla on merkitystä
- 303 ei voi kovettua lämpökäsittelyllä. Kaikki kovuusvaatimukset on täytettävä kylmämuokkauksella, ei karkaisulla tai vanhentamisella.
- Hehkutus suoritetaan noin 1010 - 1120 °C ja sen jälkeen nopea jäähdytys, ja sen tarkoituksena on pehmentää kylmätyöstettyä materiaalia ja palauttaa sitkeys, ei lisätä lujuutta.
- Koneistettujen osien jännityksenpoisto suoritetaan tyypillisesti noin 350-400 °C:ssa. Tämä alue on valittu tarkoituksella pysymään sen herkistysikkunan alapuolella, jossa kromikarbideja muodostuu rakeiden rajoilla.
- Pitkäaikaista altistusta noin 425–815 °C:n välillä tulee välttää, koska kromikarbidin saostuminen poistaa kromia ympäröivästä matriisista ja jättää korroosiolle altis nauhan.
Hitsaus on heikko kohta
303 pidetään yleisesti hitsaukseen soveltumattomana. Rikki alentaa jähmettymislämpötila-aluetta ja edistää kuumahalkeilua hitsauspalossa sekä lisää huokoisuutta. Jos rakenne vaatii hitsausta, tavallinen lähestymistapa on vaihtaa komponenttiin 304 tai 316 tai vähärikkiseen täyteaineen ja emäksen yhdistelmään. Jos 303-osa on aidosti liitettävä yhteen, hitsaus tulee rajoittaa alhaisen lämmönsyöttöprosesseihin 308L-täyteaineella, jota seuraa täysi hehkutus ja peittaus, mutta silloinkin hitsin ja lämpövaikutusalueen korroosionkestävyys on huonompi kuin perusmetallin.
Kylmämuovaus ja hiertäminen
303:n kylmätyöstö on mahdollista, mutta rajoitetusti. Työkarkaisuaste on korkea, samanlainen kuin muissa austeniittisissa lajeissa, joten vakavat muovaustoimenpiteet, kuten syväveto tai voimakas kylmämuovaus, tehdään yleensä 303Se:ssä tai 304:ssä rikkipitoisen 303:n sijaan. Kierteen valssaus sopii sen sijaan hyvin 303:lle ja on tavallinen tapa valmistaa lujia ja pieniä kierteitä.
Galling on toinen austeniittinen ominaisuus, jota kannattaa suunnitella. Kun kaksi saman kovuuden omaavaa ruostumatonta pintaa hankaa paineen alaisena, ne voivat kylmähitsata paikallisesti ja repeytyä, minkä vuoksi ruostumattomat mutterit tarttuvat joskus ruostumattomiin pultteihin. Kierteitetyissä kokoonpanoissa tätä ohjataan käyttämällä erilaisia laatuja, käyttämällä molybdeenipohjaista tarttumisnestettä, säätämällä vääntömomenttia tai määrittämällä lukitusterärakenne, joka ei riipu toistuvasta purkamisesta.
Key takeaway: käsittele 303 vain koneistettavana materiaalina; Jos liitos on hitsattava tai se näkee jatkuvasti yli 400 °C:n lämpötiloja, määritä sen sijaan 304 tai 316.
303 vs 304 vs 316: Kiinteistöjen valinta, ei tapa
Laadun valinta on tasapainoharjoitus kolmen eri suuntaan vetävän muuttujan välillä: koneistuskustannukset, korroosion tarve ja lujuus- tai sitkeysvaatimus. Alla olevassa kahden sarakkeen vertailussa esitetään valintalogiikka kahdelle komponenttiperheelle, joihin 303-päätös useimmiten vaikuttaa.
Kierreliittimet ja sovittimet
| Tulpat, liittimet ja tiivistekomponentit
|
Yksi yleinen väärinkäsitys on, että siirtyminen numeroon 316 on aina turvallisempi valinta. Käytännössä 316-komponentti, joka nykii kokoonpanon aikana ja kiristetään useita kertoja, voi päätyä vähemmän luotettavaksi kuin oikein kiristetty 303-osa, jossa on kunnollinen tiiviste. Materiaaliluokka on yksi muuttuja järjestelmässä, joka sisältää myös kierteen muodon, toleranssiluokan, pinnan viimeistelyn, voitelun ja kokoonpanomomentin.
Kustannusulottuvuus on todellinen ja kvantifioinnin arvoinen. Koska 316 konetta noin 36:ssa indeksissä verrattuna 78:aan 303:ssa, saman osan työstöaika voi olla yli kaksinkertainen ja itse materiaali on kalliimpaa. Suuren volyymin pienen osan osalta tämä voi tarkoittaa, että yksikkökustannukset kolminkertaistuvat. Jos palveluympäristö todella vaatii 316:ta, se on hyvin käytettyä rahaa; jos ei, se on yksinkertaisesti menetetty marginaali.
Key takeaway: valitse arvosana todellisesta valotuksesta ja todellisesta työstötilavuudesta ja kirjoita sekä arvosana että temperointi piirustukseen, jotta valinta on toistettavissa.
Sovellukset: Missä 303-ominaisuudet kannattavat kierteitetyissä komponenteissa
Yllä kuvatut ominaisuudet sopivat siististi tiettyyn komponenttiluokkaan: pienet, kierteitetty, valmistettu suuria määriä ja joiden odotetaan kestävän ruostetta altistumatta klorideille. Tilaa hallitsee neljä tuoteperhettä.
Itsekierteittävät kierteet
Itsekierteittävä sisäosa leikkaa oman kierteensä alumiiniin, magnesiumiin tai muoviin porattuun tai täytettyyn reikään. Leikkuuurat vaativat puhtaan lastunpoiston asennuksen aikana, ja ulkokierteen tulee olla riittävän sitkeä leikkaamaan ilman lohkeilua. 303 hehkutetussa tai kevyesti kylmätyöstetyssä tilassa tasapainottaa nämä tarpeet hyvin, ja kun tarvitaan vahvempi tai korroosionkestävämpi vaihtoehto, sama geometria on saatavana mallissa 304 tai 316.
Asennuksen laatu riippuu yhtä paljon reiästä kuin sisäkkeestä. Hieman ylisuureksi porattu reikä antaa terän pyöriä, kun taas alikokoinen reikä lisää asennusmomenttia ja voi leikata käyttöavaimet. Ohjausreiän toleranssinauhat toimittaa yleensä sisäkkeen valmistaja, ja niitä tulee pitää pakollisina eikä neuvoa antavina.
Kolmireikäiset kierresisäkkeet
Kolmireikäiset sisäosat asennetaan erillisellä työkalulla, joka kiinnittyy kolmeen avaimeen ja lukitaan sitten paikoilleen. Ne kestävät pyörimistä paljon paremmin kuin tavallinen kierteinen sisäosa, ja ne ovat yleinen valinta, kun odotetaan tärinää tai toistuvaa purkamista. Materiaalivalinta on yleensä 303 kustannusten ja työstettävyyden perusteella, ja 304 tai 316 on saatavilla, jos korroosion tarve on suurempi.
Koska ladattu kierre on sisäinen ja suojattu perusmateriaalilla, sisäkkeen näkemä korroosioympäristö on suurelta osin kokoonpanon sisällä oleva ympäristö, joka on usein hyvänlaatuinen. Tämä on yksi syy, miksi 303 toimii erinomaisesti moottoreissa, vaihteistoissa ja koneen rungoissa, vaikka sama laatu epäonnistuisi nopeasti paljaalla merikannen kiinnikkeellä.
Avaimella lukittavat sisäosat ja muunnosmutterit
Avainlukitussisäkkeet käyttävät ulkoisia avaimia, jotka työnnetään alas perusmateriaalin läpi lukitakseen sisäosan mekaanisesti. Muunnosmutterit, joita kutsutaan myös uros-naaras-kierreadapteiksi, mahdollistavat komponentin vaihtamisen metristen ja tuumaisten kierteiden välillä tai eri kierteiden nousujen välillä. Molemmat hyötyvät 303:n kyvystä pitää tiukat toleranssit kierremuodossa nopean koneistuksen jälkeen, ja molemmat toimitetaan tyypillisesti hiiliteräksenä, 303, 304 tai 316, jotta ostaja voi sovittaa laadun sovelluksen mukaan.
Öljytulpat ja kierretulpat
Tyhjennystulpat ja tiivistystulpat ovat klassisia ruuvikoneen osia: yksinkertainen geometria, tiukka kierretoleranssi, suuri vuosivolyymi. Sisäinen ympäristö on yleensä öljyä tai jäähdytysnestettä, kun taas ulkoinen ympäristö voi olla moottoritila, koneen alusta tai ulkokotelo. 303:n valitseminen sisälaitteille ja 316:n valitseminen alttiina oleville laivoille on vakio, kustannustehokas jako.
Lopullinen sovellushuomautus koskee erilaisia metallikontakteja. Kun ruostumaton sisäosa asennetaan alumiinikoteloon, liitos muodostaa galvaanisen parin, ja elektrolyytin läsnä ollessa alumiinista tulee anodi. Tämä on harvoin ongelma kuivissa sisälaitteissa, mutta märässä tai suolapitoisessa ympäristössä se nopeuttaa perusmetallin korroosiota sisäosan ympärillä. Suojapinnoitteet, tiivisteet tai perusmateriaalin vaihto ovat tavallisia korjaavia toimenpiteitä.
Key takeaway: sisäkkeen sisäkierre näkee yleensä miedon ympäristön, joten 303 on edelleen vakiovalinta suurivolyymiisille inserteille, ellei kokoonpano itse ole alttiina klorideille.
Huolto ja huoltokäytäntö
Materiaalivalinta saa komponentin lähtöviivalle; huoltokäytäntö määrittää, kuinka se toimii koko käyttöiän ajan. Ruostumattomat kierteitetyt komponentit epäonnistuvat muutamista ennakoitavissa olevista syistä, ja useimmat niistä ovat estettävissä.
- Ylivääntömomentti. Koska hehkutetun 303:n myötöraja on noin 190-260 MPa, teräksestä kiinnityspöydästä kopioitu vääntömomenttiarvo voi venyttää tai kuoria kierteitä. Käytä aina tietystä pistokkeesta tai pistokkeesta julkaistuja vääntömomenttitietoja ja kalibroi ohjaimet säännöllisesti.
- Galling. Ruostumaton ruostumattomasta teräksestä valmistettu kosketuspinta voi tarttua paineen alaisena. Leikkauksenestoaine, erilainen liitoslaatu tai voideltu asennusmenetelmä poistaa suurimman osan riskeistä.
- Riittämätön sitoutuminen. Tulppa, joka on kaksi kierrettä vajavainen täyteen kiinnittymiseen, vuotaa laadusta riippumatta. Tarkista kiinnittymissyvyys ensimmäisen esineen tarkastuksen aikana, älä kenttävian jälkeen.
- Kloridihyökkäys. 303-osan pistäminen on merkki siitä, että arvo on väärä ympäristön kannalta, ei siitä, että osa on viallinen. Korvaa 316 tai lisää suojamuovi.
- Kannen galvaaninen korroosio. Etsi valkoista tai harmaata korroosiota alumiinikotelossa olevan ruostumattoman sisäosan ympäriltä, mikä osoittaa, että alumiinia kuluu.
Tarkastuskäytännön tulee vastata vikatilaa. Silmämääräinen tarkastus havaitsee pistesyöpymät, korroosiotahrat ja kierrevauriot. Kierremittaus havaitsee mittojen poikkeaman asennuksen jälkeen. Kriittisten liitosten kohdalla ensimmäisen lämpösyklin jälkeinen vääntömomentin tarkistus on informatiivisempi kuin vääntömomentin tarkistus kokoonpanon yhteydessä, koska se paljastaa, onko esijännitys hävinnyt. Säännöllinen kemiallinen tarkastus kädessä pidettävällä röntgenfluoresenssianalysaattorilla vahvistaa, että saapuva materiaali on aidosti 303 eikä korvattu laatu, mikä on yleinen ongelma sekavarastoissa.
Säilytyksellä on myös enemmän merkitystä kuin miltä se näyttää. Kosteassa varastossa avoimissa puulaatikoissa varastoidut ruostumattomat komponentit voivat kerätä pintakontaminaatioita ja kehittää ruostepisteitä, jotka ovat pikemminkin kosmeettisia kuin rakenteellisia, mutta ne aiheuttavat silti asiakkaan valituksen. Säilyttämällä osia suljetussa pakkauksessa haihtuvalla korroosionestoaineella ja käsittelemällä niitä puhtailla käsineillä vältetään useimmat näistä kiistoista.
Keskeiset huomiot: useimmat 303-komponentin viat kentällä johtuvat vääntömomentista, kytkennästä tai ympäristöstä, eivät itse materiaalista, joten huoltotoimenpiteet ansaitsevat saman huomion kuin arvosanamerkintä.
303 ruostumattomasta teräksestä valmistettujen komponenttien hankinta: Mitä on ilmoitettava
Koska 303:lla on laaja sallittu kemiallinen alue ja useita temperamentteja, ostotilaukseen liittyy suurin osa laaturiskistä. Osaavan valmistajan tai toimittajan pitäisi pystyä vastaamaan kaikkiin seuraavista kohdista epäröimättä.
| Määritettävä kohde | Miksi sillä on väliä |
|---|---|
| Arvosana ja standardi | UNS S30300 tai EN 1.4305, ilmaistu nimenomaisesti eikä "ruostumaton" |
| Rikkivalikoima | Määrittää koneistuksen johdonmukaisuuden ja epäsuorasti pistekäyttäytymisen |
| Toimitusehto | Hehkutettu tai kylmävedetty; vaikuttaa lujuuteen ja taipuisuuteen laajalla marginaalilla |
| Kovuus range | Helppo tarkastuspiste saapuville tarkastuksille |
| Materiaalitodistus | EN 10204 3.1 lämpönumeron jäljitettävyys valmiiseen erään |
| Lanka toleranssiluokka | 6H, 6g tai asiakaskohtainen; varmistettu go- ja no-go-mittareilla |
| Pintakäsittely | Passivointi, pinnoitus tai kuivakalvovoitelu määritellyllä testillä |
| Näytteenottosuunnitelma | Määrittää kuinka monta osaa erää kohden tarkastetaan ja minkä kriteerien mukaan |
| Pakkaus | Estää kontaminaatiota, kosteusvaurioita ja kuljetusvaurioita |
Työskentely valmistajan kanssa, joka hallitsee myös asennustyökaluja, poistaa luokan ongelmia. Kun sisäosa ja käyttötyökalu suunnitellaan yhdessä, asennusmomentti, avaimen kiinnitys ja reikätoleranssi ovat yhdenmukaisia, ja kentällä esiintyvät valitukset kuoriutuneista reikistä vähenevät jyrkästi. Tällä on merkitystä erityisesti itsekierteittävien ja kolmireikäisten terien kohdalla, joissa käyttöominaisuus on yhtä tärkeä kuin itse kierre.
Volyymiostajien tulisi myös kysyä erästä erään toistettavuutta, ei vain ensimmäisen artikkelin hyväksyntää. Vakaasta myllylähteestä peräisin oleva tasainen 303 °C lämpö, jossa rikkipitoisuus on hallinnassa, mahdollistaa liikkeen lukitsemisen leikkausparametrit ja säilyttää ne vuosia. Kun jyrsintälähde muuttuu, koneistuskäyttäytyminen voi muuttua, vaikka sertifikaatti näyttää samalta, ja ensimmäinen merkki on yleensä lisääntynyt työkalun kuluminen tai kierremitan hylkäysten lisääntyminen.
Lopuksi tarkista valmiudet lupausten sijaan. Kysy varsinaisia tuotantolaitteita, tarkastusprosessia ja jäljitettävyysketjua raakatangosta pakattuun laatikkoon. Toimittajaa, joka pystyy näyttämään dokumentoidun reitin lämpönumerosta valmiiseen osaan, on paljon helpompi hallita kuin sellaista, joka pystyy näyttämään vain todistuskansion.
Key takeaway: määritä laatu, rikkialue, temperointi ja sertifikaattityyppi ostotilauksessa; ilman näitä neljää tuotetta kaksi toimittajaa voivat molemmat väittää toimittavansa "303" ja silti toimittavat osia, jotka toimivat eri tavalla.
Usein kysytyt kysymykset
Mitkä ovat tärkeimmät 303 ruostumattoman teräksen materiaalin ominaisuudet?Määritellyt ominaisuudet ovat rikkipitoisuus 0,15 - 0,35 prosenttia lastun murtamiseen, työstettävyysindeksi noin 78 suhteessa B1112:een, hehkutettu vetolujuus 500 - 700 MPa, 0,2 prosentin myötölujuus 190 - 260 MPa, venymä 50 prosenttia 36,0 - 0, H kovuus 35,0 - 0 ja olennaisesti ei-magneettinen käyttäytyminen hehkutetussa tilassa. Korroosionkestävyys on verrattavissa 304:ään lukuun ottamatta huomattavasti heikompaa kloridipisteenkestävyyttä. |
Onko 303 ruostumaton teräs magneettinen?Hehkutettu 303 on olennaisesti ei-magneettinen, ja sen suhteellinen permeabiliteetti on lähellä 1,02. Kylmäveto, kierteiden valssaus ja raskas koneistus muuttavat austeniitin osittain martensiitiksi, joten valmiista kappaleesta voi tulla heikosti magneettinen ja läpäisykyky jopa noin 3. Magneetin, joka tarttuu hieman koneistettuun 303-komponenttiin, on normaalia, eikä se tarkoita, että toimitettiin väärää laatua. |
Voiko 303 ruostumatonta terästä karkaista lämpökäsittelyllä?Ei. Se on austeniittista laatua eikä reagoi karkaisuun tai karkaisuun. Ainoa tapa lisätä lujuutta on kylmämuokkaus, joka voi nostaa vetolujuuden noin 690-860 MPa:iin sitkeyden kustannuksella. Hehkutusta käytetään vain kylmätyöstetyn materiaalin pehmentämiseen ja sitkeyden palauttamiseen. |
Miksi 303 on helpompi työstää kuin 304?Rikkilisäys muodostaa mangaanisulfidin sulkeumia koko matriisiin. Nämä sulkeumat toimivat sisäisinä lovina, jotka saavat sirun murtumaan lyhyiksi segmenteiksi pitkän nauhan muodostamisen sijaan. Lyhyet lastut tyhjentävät leikkuualueen, vähentävät muodostunutta reunaa, pienentävät leikkausvoimia ja mahdollistavat suuremmat pintanopeudet, minkä vuoksi 303 konetta noin 1,7 kertaa 304:n nopeudella. |
Voidaanko 303 ruostumatonta terästä hitsata?Sitä ei yleensä suositella. Rikki edistää kuumahalkeilua ja -huokoisuutta hitsauspalossa, ja lämpövaikutusalue menettää korroosionkestävyyden. Jos hitsausta ei voida välttää, käytä matalan lämmön syöttöprosessia 308 litran täyteaineella ja suunnittele täydellinen hehkutus ja peittaus tai vaihda komponenttiin 304 tai 316. |
Sopiiko 303 meri- tai rannikkoympäristöihin?Ei. Kloridille altistuminen aiheuttaa kuoppia, jotka alkavat sulfidisulkeutumissa. Vaikka yleinen korroosion suorituskyky on lähellä 304:ää, kuopan syttymiskohtien tiheys on paljon suurempi, joten 303 tulisi varata sisäkäyttöön, öljyiseen tai lievästi kosteaan käyttöön. Grade 316 on sopiva valinta meri- ja kemiallisiin ympäristöihin. |
Mitä eroa on 303:lla ja 303Se:llä?Molemmat ovat vapaasti koneistettavia laatuja, mutta 303Se käyttää seleeniä rikin sijaan. Seleeni tarjoaa samanlaisen lastunhallinnan paremmalla pintakäsittelyllä ja paremmalla kuuma- ja kylmämuovattavuus, ja sen sulkeumat ovat hieman vähemmän aggressiivisia kuoppa-initiaattoreita. Rikkipitoisella 303:lla on yleensä korkeampi työstettävyysindeksi ja alhaisemmat kustannukset, joten se pysyy oletusarvona ruuvikoneistetuissa osissa. |
Kuinka paljon kierrekiinnitystä 303-terä tarvitsee?Käytännön aloitussääntö on 1,0 - 1,5 kertaa kiinnitetyn kierteen nimellishalkaisija teräksessä ja valuraudassa ja noin 2,0 kertaa nimellishalkaisija alumiinissa tai magnesiumissa. Jos tärinää esiintyy, käytä lukittavaa sisäkerakennetta sen sijaan, että vain lisäät tarttumista, koska väsymisikä määräytyy ensimmäisen kytketyn kierteen loven avulla. |
Miten ostajan tulee tarkistaa saapuvat 303-komponentit?Tarkista EN 10204 3.1 -sertifikaatti lämpölukua vastaan, tarkista kovuus, mittaa kierteet go- ja no-go-mittareilla ja tarkista kemiallinen pistemäärä käsianalysaattorilla, jos laadun vaihtaminen on riski. Varmista, että rikkipitoisuus on määritetyn alueen sisällä, koska vähärikkinen lämpö koneistuu eri tavalla, vaikka sertifikaatti olisi yhteensopiva. |
Maksaako 303 ruostumaton teräs enemmän kuin 304?Materiaalikustannukset kiloa kohden ovat yleensä samanlaiset tai hieman korkeammat, mutta toimitetun osan hinta on usein pienempi, koska koneistusaika on huomattavasti lyhyempi. Suuren volyymin ruuvityöstössä ero syklin ajassa ja työkalun käyttöiässä on yleensä suurempi kuin raaka-aineen hinta, joten 303 on edelleen edullinen valinta aina, kun korroosioympäristö sen sallii. |
Tärkeimmät huomiot: 303 ruostumattoman teräksen materiaalin ominaisuuksia on optimoitu koneistukseen ja miedon käytön korroosioon, ja jokainen valintakysymys palaa näihin kahteen prioriteettiin.
Aiheeseen liittyvät sivut tällä sivustolla
Alla olevat kaksi sivua kattavat tässä artikkelissa käsitellyt materiaalit ja tuoteperheet, ja ne ovat luonnollinen seuraava vaihe, jos määrität kierteitettyjä osia.
| Sivu | Mitä löydät |
|---|---|
| Ruostumattomasta teräksestä valmistetut kierrepalat | Lisää tyypit, materiaalit ja asennustavat yhdessä yleiskatsauksessa |
| 303, 304 ja 316 ruostumattomasta teräksestä valmistetut kiinnikkeet | Kiinnittimien ja koneistettujen ruostumattomien osien laatuvertailu |
Jos vertailet materiaalivaihtoehtoja tietylle osalle yleisen lukemisen sijaan, ota mukaan piirustus, palveluympäristö ja vuosivolyymi. Nämä kolme kohdetta määrittävät arvosanan ja luonteen nopeammin kuin mikään datalehtien vertailu.
Key takeaway: sovita arvosana ympäristön ja äänenvoimakkuuden mukaan ja lukitse sitten valinta piirustukseen ja ostotilaukseen, jotta päätös säilyy seuraavan tilauksen jälkeen.


